Teknik onarım
Çelik Konstrüksiyon Temizlik ve Boya
- Keşif ücretsizdir, hiçbir yükümlülük getirmez.
- Teklifimizi kalem kalem ve yazılı hazırlıyoruz.
- Mali mesuliyet sigortamız yıllık ₺5.000.000 teminat sağlar.
- Sözleşme imzalıyor, fatura kesiyoruz.
Çelik konstrüksiyonda bakım, boyanın görüntüsünü tazelemek değil, taşıyıcı kesiti korumak. Korozyon çeliği yüzeyden içeri doğru yiyor; ilerledikçe profilin et kalınlığı azalıyor, bağlantı elemanlarının kavraması zayıflıyor ve yapı hesaplandığı yükü aynı emniyetle taşımaz hâle geliyor.
Mesele hızın sessizliği. Bir kolonun ya da makasın yüzeyindeki kabarma ve pas akıntısı yıllarca ilerliyor, gözle ancak belli bir aşamadan sonra fark ediliyor ve o noktada iş artık lokal rötuş olmaktan çıkıyor. Endüstriyel tesiste bacaya, kimyasal buhara ya da yoğuşmaya maruz bölümler, köprüde su akış yolları ve mesnet çevresi, AVM ve atrium çeliğinde cam çatı altındaki yoğuşma bölgeleri ilk bozulan yerler.
Biz çelik bakımına fotoğraflı korozyon haritasıyla başlıyoruz. Yüzey hazırlığını, astarı ve boya sistemini üretici şartnamesine göre yazıyor, cıvata ve kaynak birleşimlerini ayrı bir kontrol listesinde okuyoruz. İple erişimle çalıştığımız için makas, kiriş altı, kolon üstü ve çatı çeliği gibi iskeleyle ulaşılması pahalı noktalara üretimi durdurmadan çıkıyoruz.
Tuzla, Gebze, İkitelli, Hadımköy ve Dudullu hattındaki tesislere yakınız; Türkiye'nin her yerindeki endüstriyel sahaya proje bazlı ekip gönderiyoruz. Programı vardiya arasına ve planlı duruş penceresine sığdırıyoruz.
Çelik Konstrüksiyon
Teknik- Keşifte
- Cephe detayını ve üretici talimatını okuruz.
- Planlarken
- Yöntemi, risk analizini ve ekipmanı yazarız.
- Sahada
- Onarır, kontrol eder, kapatırız.
Saha uygulaması yapıyoruz, proje ofisi değiliz. Üreticinin talimatı varsa o önde gelir.
İlk bakışta
Kısaca ne yapıyoruz
Çelik konstrüksiyonda bakımın amacı taşıyıcı kesiti korumak; boyanın görüntüsü ikinci planda. Korozyon yüzeyden içeri ilerliyor, profilin et kalınlığını azaltıyor ve yapı hesaplandığı yükü aynı emniyetle taşımaz hâle geliyor; ilerleme yavaş olduğu için gözle ancak belli bir aşamadan sonra fark ediliyor. İşe fotoğraflı korozyon haritasıyla başlıyoruz. Yüzey hazırlığını, astarı ve boya sistemini üretici şartnamesine göre yazıyor, cıvata ve kaynak birleşimlerini ayrı bir kontrol listesinde okuyoruz. İple erişimle çalıştığımız için makas, kiriş altı ve çatı çeliği gibi iskeleyle pahalı noktalara üretimi durdurmadan çıkıyoruz.
Ne yapıyoruz
Çelik konstrüksiyon bakımı, korozyonu haritalayıp yüzeyi hazırlamak, astar ve boya sistemini şartnameye göre kurmak, cıvata ve kaynak birleşimlerini kontrol etmek; amaç taşıyıcı kesiti korumak.
Nasıl yapıyoruz
Yapıyı eleman bazında gezip fotoğraflı korozyon haritası çıkarıyor, pas ve tutunmayan boyayı mekanik olarak söküyor, aynı aileden astar, ara kat ve son katı çiy noktası kuralına uyarak uyguluyoruz. Erişim iple; üretim çoğu işte durmuyor.
Teslimde ne alırsınız
Kuru film kalınlığını cihazla ölçüp tutanağa yazıyor, kontrol edilen cıvatalara işaret koyuyoruz. Kullanılan ürünler, kalınlıklar, tarihler ve hava koşulları teslim dosyasında; tahribatsız muayene raporları ekleniyor.
- Sigorta
- Mali mesuliyet sigortası; olay başına ₺2.500.000, yılda ₺5.000.000 teminat
- Sigorta kapsamı ve poliçe →
- Ticari kayıt
- MERSİS 0839109674500001 · TEPE ENDÜSTRİYEL DAĞCILIK VE CAM ALÜMİNYUM LİMİTED ŞİRKETİ
- Kurumsal kimlik ve künye →
Referanslarımızdan
- İGA Havalimanı
- The Ritz-Carlton
- İstanbul Sapphire
- Emaar Square
- Skyland İstanbul
- Çiftçi Towers
- Nurol Life
- Ferko Signature
- Süzer Plaza
- Divan
- Acıbadem Sağlık
- Tüyap
- Kalyon İnşaat
- Taşyapı İnşaat
- ISS Tesis Yönetim
- NEF
- Vatan Bilgisayar
Tamamlanan projelerin bir kısmı. Tümü referanslar sayfasında.
Çalışma kurallarımız IRATA International Code of Practice ve 6331 sayılı İş Sağlığı ve Güvenliği Kanunu'na dayanır. Cephenin üreticisi bir talimat yayınlamışsa o önde gelir.
Ne zaman gerekir
Bu hizmet hangi durumlarda istenir
- ▸Yüzeyde pas akıntısı, kabarma, boya soyulması ya da tebeşirlenme başladıysa
- ▸Kaynak dikişleri, birleşim levhaları ve cıvata başları çevresinde lokal pas varsa
- ▸Cıvatalarda gevşeme, kayma izi ya da pas yüzünden sıkışma şüphesi varsa
- ▸Profillerin üst üste bindiği aralıkta ve su tutan detayda korozyon görüldüyse
- ▸Tesiste buhar, kimyasal ya da yoğuşmaya maruz bölümler bakım programına alınacaksa
- ▸Köprü, viyadük, boru köprüsü ya da anten kulesinde muayene ve boya sırası geldiyse
- ▸AVM, atrium ya da cam çatı altındaki dekoratif çelikte kir ve leke birikmişse
- ▸Yangın, sel, deprem ya da darbe sonrası çelik yapı taranıyorsa
- ▸Denize yakın, tuz yükü altındaki yapıda bakım aralığı gözden geçirilecekse
Bizimle çalışınca
Neyi farklı yapıyoruz
- ▸Önce ölçüm: korozyonun yaygınlığı ve derinliği fotoğraflı haritada, kat-aks bazında
- ▸Yüzey hazırlığı boya ömrünü belirliyor; yöntemi alan alan ayrı yazıyoruz
- ▸Astar, ara kat ve son kat aynı ürün ailesinden; uyumsuz sistemi üst üste bindirmiyoruz
- ▸Cıvata ve kaynak birleşimleri boyayla örtülmeden önce ayrı listede okunuyor
- ▸Kuru film kalınlığını ölçüp tutanağa yazıyoruz; beyana bırakmıyoruz
- ▸Makas, kiriş altı ve çatı çeliğine iskelesiz ulaşım; üretim genelde durmuyor
- ▸Tesis izin sistemi, sıcak iş izni ve saha İSG prosedürüne uyum
Adım adım
Keşiften teslime nasıl ilerliyoruz
01
Korozyon haritası
Yapıyı eleman bazında geziyoruz: kolon, kiriş, makas, aşık, birleşim levhası ve bağlantı elemanları ayrı ayrı. Korozyonun yaygınlığı ve tipi fotoğraflanıp haritaya işleniyor; mevcut boyanın tipi, yapışması ve kalan kalınlığı tespit ediliyor. Su tutan detaylar, bindirme aralıkları, kaynak dikişleri ve cıvata başları çevresi ayrıca inceleniyor; kesit kaybı şüphesi not ediliyor.
02
Sistem ve saha planı
Rötuş yapılacak ve tam yenilenecek alanları ayırıyoruz; her alan için yüzey hazırlığı yöntemi, astar tipi, kat sayısı ve hedef kuru film kalınlığı üretici şartnamesine göre yazılıyor. Torku doğrulanacak cıvatalar ve tahribatsız muayene istenen kaynaklar ayrı kalem. Tesis izin sistemi, sıcak iş izni, enerji kesme ve alan emniyeti planlanıyor; sıcaklık, nem ve çiy noktası için hava penceresi belirleniyor.
03
Yüzey hazırlığı ve boya
Yüzey önce kir, yağ, tuz ve gevşek malzemeden arınıyor; pas ve tutunmayan boya alana uygun mekanik yöntemle sökülüp sağlam ve yeterli pürüzlülükte bir zemin elde ediliyor. Astar, ara kat ve son kat şartnamedeki bekleme süreleriyle uygulanıyor; birleşim, köşe ve kaynak dikişi gibi ince kalan yerlere ek fırça geçişi.
04
Ölçüm ve teslim
Kuru film kalınlığını örneklem noktalarından ölçüyor, yapışmayı ve görünümü kontrol ediyor, atlanan köşe ve birleşimleri tamamlıyoruz. Cıvata kontrol sonuçları ve varsa tahribatsız muayene raporları dosyaya giriyor. Kullanılan ürünler, kat sayısı, ölçülen kalınlıklar, uygulama tarihleri ve hava koşulları teslim tutanağında; bir sonraki muayene penceresi öneriliyor.
Sahadan kareler
Çelik Konstrüksiyon işlerimizden
Bu hizmette çektiğimiz gerçek saha fotoğrafları. Yeni işler geldikçe eklenir.
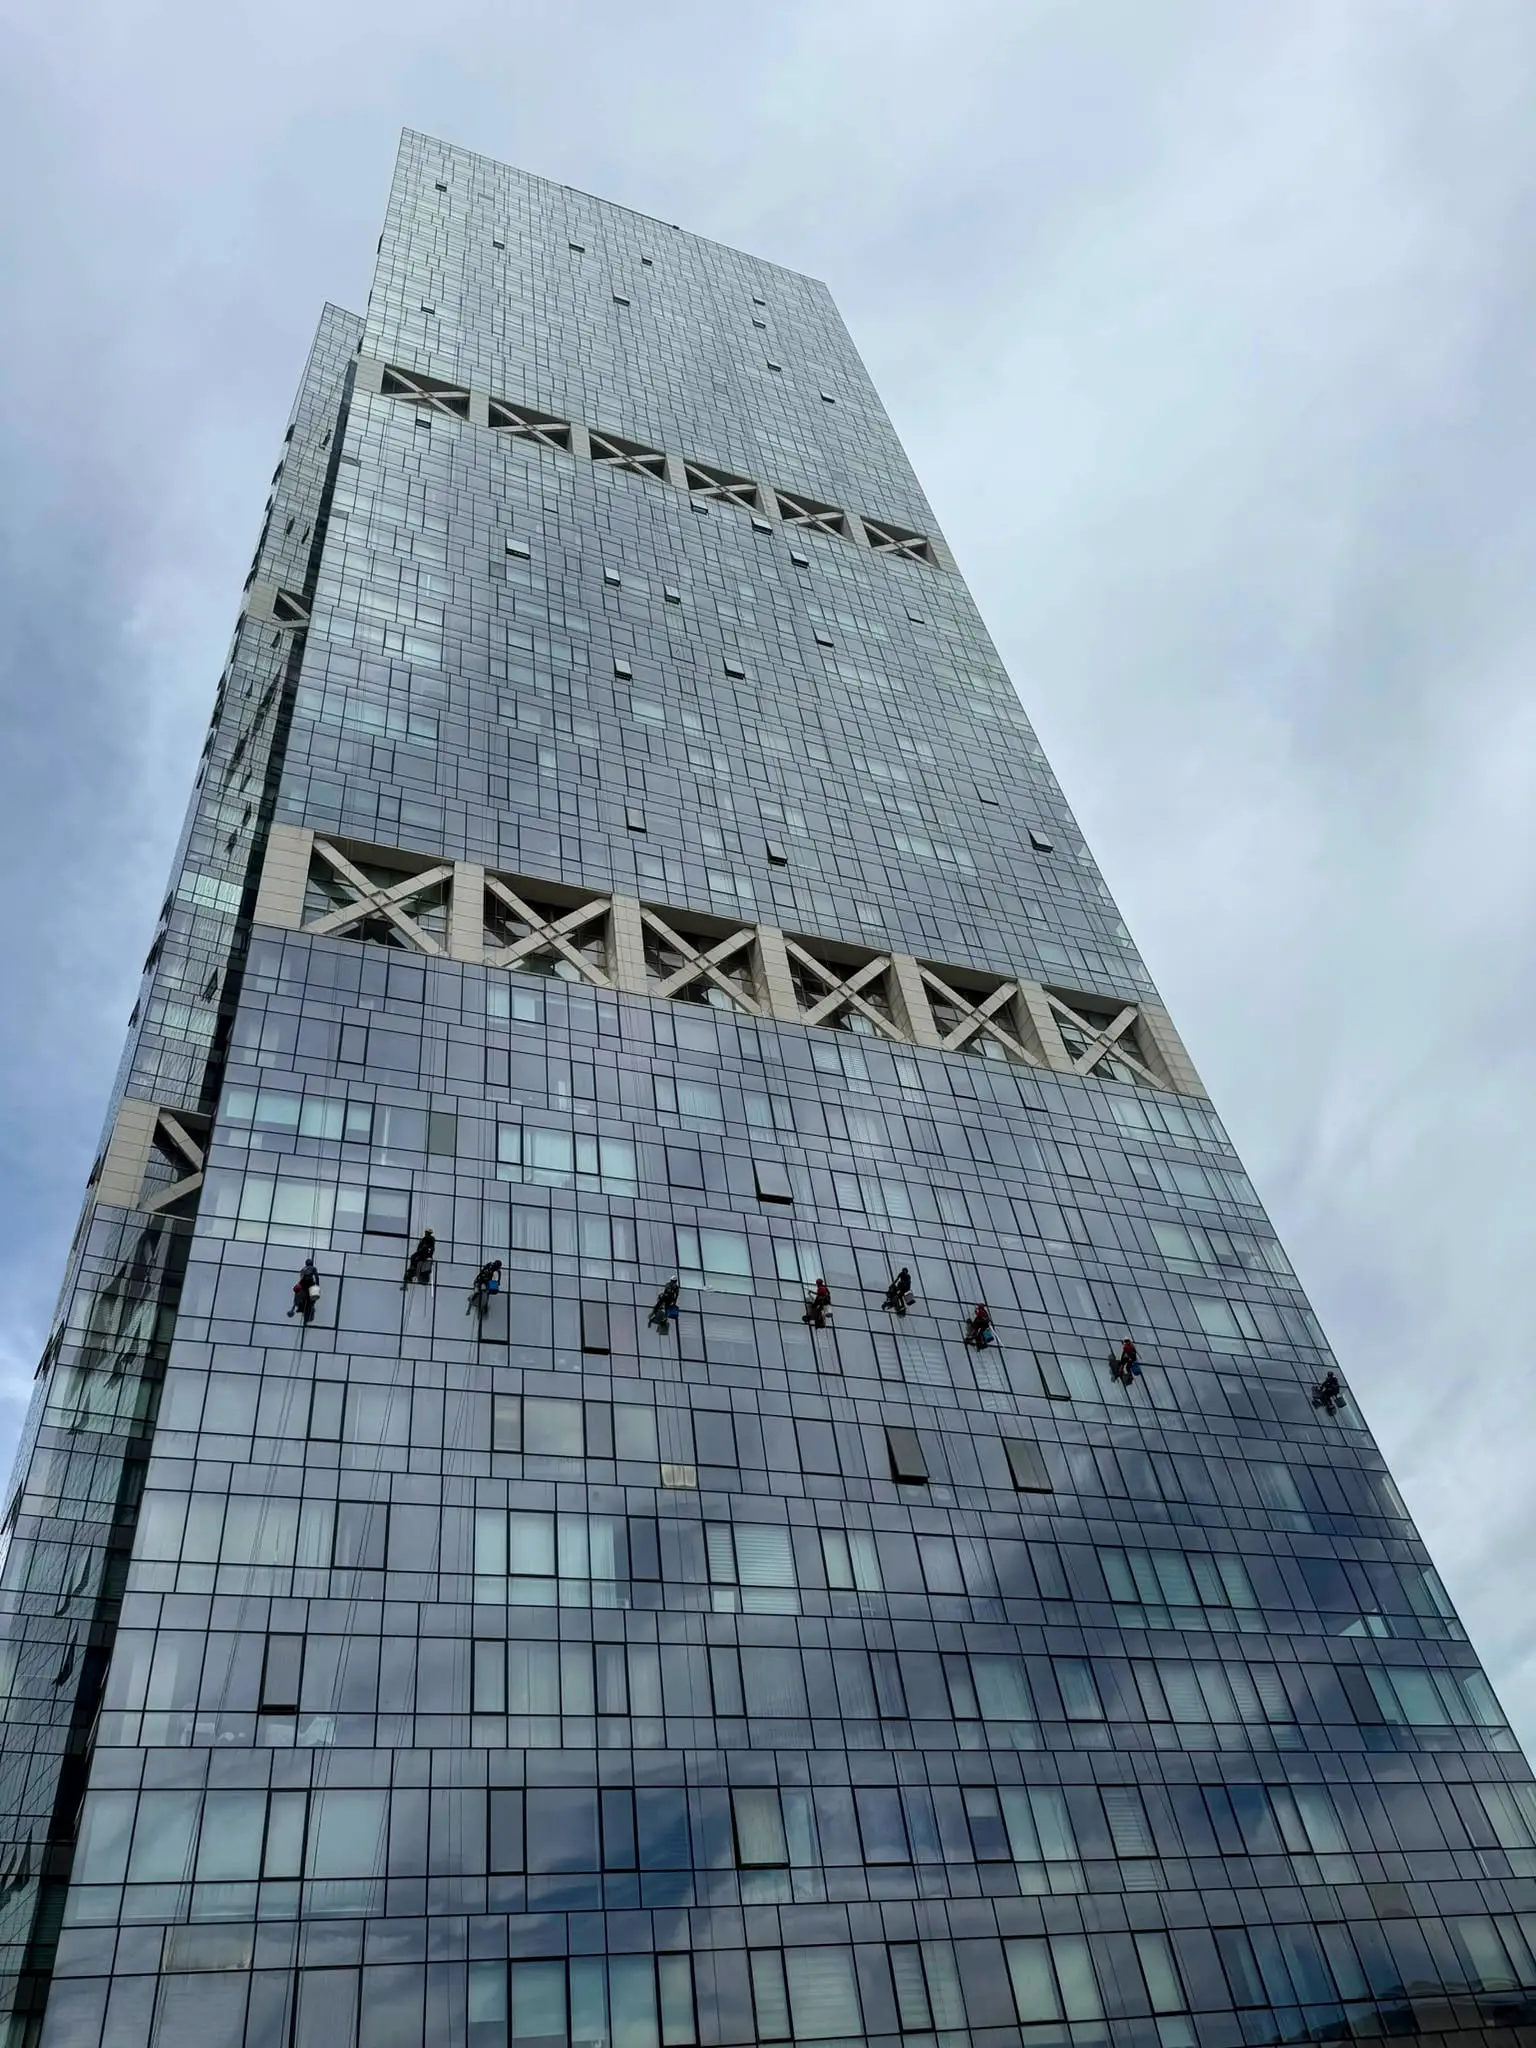
Çapraz destekli kule temizliği
İple erişimle koordineli cephe temizliği
Çapraz destekli kule temizliği
İple erişimle dış cephe cam temizliği
Sahada yöntem
Nasıl uyguluyoruz
Çelikte korozyon elektrokimyasal bir süreç. Nem, oksijen ve yüzeydeki iletkenliği artıran kirlilik bir araya gelince metal yüzeyde anot ve katot bölgeleri oluşuyor, demir çözünüp okside dönüyor. Pratikteki sonucu hacim artışı: pas, kaldırdığı metalden daha fazla yer kaplıyor, boyayı alttan itip kabartıyor ve kabaran boya kırılınca yeni yüzey neme açılıyor. Süreç kendini besliyor; bir kez başlayınca kendiliğinden yavaşlamıyor.
Sahada üç tipik görünüm var. Genel yüzey korozyonu, boya bariyeri yorulmuş yüzeyin yaygın biçimde pas tutması; en zararsız görünen ama en geniş alanı ilgilendiren tip. Çukurcuk korozyonu küçük bir noktada derine iniyor ve yüzeyden zararsız görünüyor; klorür yükünün yüksek olduğu deniz kıyısında ve yol tuzuna maruz yapıda kesit kaybı açısından tehlikeli. Aralık korozyonu çelik yapının en karakteristik sorunu: iki profilin üst üste bindiği, birleşim levhasının kavuştuğu ya da cıvata başının altındaki dar boşluğa su kılcal etkiyle giriyor, kolay kurumuyor ve orada sürekli nemli bir ortam yaratıyor. Çelik bakımında gözün ilk gideceği yer birleşimler; geniş yüzeyler sonra.
Korumada iki mantık var. Galvaniz kaplama katodik korumayla çalışıyor: çinko çelikten daha aktif olduğu için önce kendisi tükenip alttaki çeliği koruyor; kaplama çizilse bile çevresindeki çinko bir süre daha koruyor. Ama çinko tabakası sonsuz değil; tesis ortamındaki asidik kirlilik, tuz ve mekanik aşınma tüketimi hızlandırıyor. Boya sistemi bariyer mantığıyla çalışıyor, suyu ve oksijeni yüzeyden uzak tutuyor. Nitelikli endüstriyel boya sistemi tek kat değil: yapışmayı ve korozyon direncini sağlayan astar, kalınlığı ve bariyer etkisini veren ara kat, dış etkilere ve UV'ye karşı duran son kat birlikte çalışıyor. Katmanlar aynı ürün ailesinden ve birbiriyle uyumlu olmak zorunda; farklı sistemleri üst üste bindirmek çoğu erken soyulmanın arkasındaki sebep.
En belirleyici adım yüzey hazırlığı. Yeni boyanın ömrü altında bıraktığınız yüzeyle sınırlı. Pas üzerine atılan boya kısa sürede kabarıyor; yağ, toz ya da görünmeyen tuz kalıntısı bırakılan yüzeyde astar tutmuyor. Önce yıkama ve yağ alma, sonra pas ve tutunmayan boyanın mekanik sökümü. Elde edilen temizlik seviyesi yönteme göre değişiyor: kumlama gibi püskürtmeli yöntemle elle ya da mekanik raspa aynı sonucu vermiyor; seçilen boya sisteminin şartnamesi hangi seviyeyi istediğini yazıyor. Yüzeyin sadece temiz olması da yetmiyor; boyanın kavraması için belli bir pürüzlülük profili gerekiyor, fazla parlatılmış yüzeyde yapışma zayıflıyor.
Uygulama koşulları ayrı bir disiplin. Yüzey sıcaklığı çiy noktasının üzerinde olmalı; yoksa uygulama anında metalde gözle görülmeyen bir nem filmi oluşuyor ve yapışma baştan kayboluyor. Güvenli marj, sıcaklık aralığı ve katlar arası bekleme süresi üretici föyünde yazılı, saha föye uyuyor. Sonucu beyana bırakmıyoruz: kuru film kalınlığını cihazla örneklem noktalarından ölçüp tutanağa yazıyoruz, çünkü eksik kalınlık koruma süresini kısaltıyor, aşırı kalınlık çatlama riski doğuruyor.
Boyanın altında kalan ikinci başlık mekanik bütünlük. Cıvatalı birleşimde bağlantının işlevi çoğu zaman öngerilmeyle sürtünme sağlamak, iki parçayı bir arada tutmak işin küçük kısmı; titreşim, ısıl genleşme döngüsü ve darbe bu ön germeyi zamanla azaltabiliyor. Bakımda kritik birleşimlerin sıkılığını kontrol ediyor, gevşeme şüphesi olan noktayı üretici ya da proje verisine göre doğruluyor ve kontrol edilen cıvatalara işaret koyuyoruz ki sonraki muayenede kayma görünsün. Pas yüzünden sıkışmış, başı yenmiş ya da kesiti azalmış elemanı boyayla örtmüyoruz; değişimini ayrı kalem olarak raporluyoruz.
Kaynak dikişleri bakımın en dikkat isteyen bölgesi; hem geometrisi yüzünden boyanın ince kaldığı yer hem çatlak başlangıcının en olası olduğu yer. Gözle muayene her bakımın parçası. Çatlak şüphesi, tekrarlayan yük altındaki kritik birleşim ya da geçmişte onarım görmüş dikiş varsa sıvı penetrant, manyetik parçacık ya da ultrasonik muayene gündeme geliyor; bunlar sertifikalı muayene personeliyle birlikte yürüyor.
Son olarak bütün bunların bir hafızası olmalı. Her bakımda korozyon haritası, ölçülen film kalınlıkları, kontrol edilen birleşimler ve kullanılan ürünler kayda geçerse bir sonraki muayenede bozulmanın hızı görülüyor ve bakım aralığı tahminle değil veriyle belirleniyor.
Güvenlik düzeni
Güvenliği nasıl sağlıyoruz
Sahada tek kişi çalışmıyor; ekip en az iki kişi, çalışma ve emniyet hatları ayrı ankrajlardan kuruluyor. IRATA Level 3 süpervizör ankrajı, havayı ve kurtarma planını onaylıyor; işi durdurma yetkisi onda, müşteri programı bu kararı değiştirmiyor.
Aletler tool lanyard ile bağlı, malzeme kapalı torbada, alt alan bariyer ve uyarı levhasıyla kapalı. Rüzgârda saha pratiği sürekli rüzgârda kabaca 12 ile 15 m/s bandını üst dikkat eşiği sayıyor; yıldırım, buzlanma ve donda çalışmıyoruz.
Çerçeve 6331 sayılı İş Sağlığı ve Güvenliği Kanunu ile Yapı İşlerinde İSG Yönetmeliği. Sigorta poliçesini ve ekip belge listesini isteyene yazılı veriyoruz.
Sorular ve cevaplar
En çok sorulanlar
Pasın üzerine doğrudan boya atılabilir mi?
Atılabiliyor ama kısa ömürlü oluyor, biz yapmıyoruz. Pas, kaldırdığı metalden daha çok hacim kapladığı için boyayı alttan itiyor; kabaran boya kırılınca yüzey yeniden neme açılıyor ve süreç hızlanıyor. Üstelik boya pasa tutunuyor, sağlam metale değil. Doğru sıra önce yıkama ve yağ alma, sonra pas ve tutunmayan boyanın mekanik sökümü, sonra astar ve kat sistemi. Yüzey hazırlığı atlanınca ödenen para birkaç yıl sonra tekrarlanacak işe gidiyor.
Korozyonun ne kadar ilerlediğini nasıl anlıyorsunuz?
Yapıyı eleman bazında gezip korozyonun tipini ve yaygınlığını fotoğraflayıp haritaya işliyoruz. Genel yüzey korozyonu geniş alanı ilgilendiriyor ama sığ; çukurcuk korozyonu yüzeyden zararsız görünüp derine iniyor; aralık korozyonu profillerin bindiği ve cıvata başlarının altındaki dar boşlukta gelişiyor. Mevcut boyanın yapışmasına ve kalan kalınlığına bakıyoruz. Kesit kaybı şüphesi boya işinin sınırını aşan bir bulgu; ayrı raporluyor, yapısal değerlendirme öneriyoruz.
Galvanizli çelik boyanır mı, boyanmalı mı?
Galvaniz katodik korumayla çalışıyor: çinko çelikten daha aktif olduğu için önce kendisi tükenip alttaki metali koruyor. Kaplama sağlamsa boya şart değil. Ama çinko sonsuz değil; tesis ortamındaki asidik kirlilik, tuz ve mekanik aşınma tüketimi hızlandırıyor. Tabaka incelmiş, beyaz pas ya da noktasal kırmızı pas başlamışsa üzerine uygun bir sistem kurulabiliyor. Kritik nokta ürün seçimi; galvanize uygun olmayan astar tutmuyor, kısa sürede soyuluyor. Kararı keşifte yüzeyi görerek veriyoruz.
Neden tek kat boya yeterli değil?
Endüstriyel boya sisteminde her katın ayrı görevi var. Astar yapışmayı ve korozyon direncini sağlıyor, ara kat kalınlığı ve bariyer etkisini veriyor, son kat dış etkilere ve UV'ye karşı duruyor. Katmanların aynı ürün ailesinden ve uyumlu olması gerekiyor; farklı sistemleri üst üste bindirmek erken soyulmanın en sık sebeplerinden. Kat sayısını ve hedef kalınlığı üretici şartnamesine göre belirliyor, keşif raporuna hangi ürün ailesi ve kaç kat planlandığını yazıyoruz.
Boya kalınlığı ölçülüyor mu?
Ölçülüyor; beyan meselesi olarak bırakmıyoruz. Kuru film kalınlığını cihazla örneklem noktalarından ölçüp teslim tutanağına yazıyoruz. Eksik kalınlık koruma süresini kısaltıyor; aşırı kalınlık kuruma davranışını bozup çatlama riski doğuruyor. Köşeler, kenarlar, kaynak dikişleri ve birleşim detayları boyanın doğal olarak inceldiği yerler; buralara ek fırça geçişi yapıyor, ölçüm noktalarını bilerek bu bölgelerden de seçiyoruz.
Cıvata ve bulon kontrolü bakımın parçası mı?
Kritik birleşimlerde evet. Cıvatalı bağlantının işlevi çoğu zaman öngerilmeyle sürtünme sağlamak; titreşim, ısıl genleşme döngüsü ve darbe bu ön germeyi zamanla azaltabiliyor. Sıkılığı kontrol ediyor, doğrulamayı proje ya da üretici verisine göre yapıyor ve kontrol edilen cıvatalara işaret koyuyoruz; bir sonraki muayenede kayma gözle görülüyor. Pas yüzünden sıkışmış, başı yenmiş ya da kesiti azalmış elemanı boyayla örtmüyor, değişimini ayrı kalem raporluyoruz.
Kaynak dikişleri nasıl kontrol ediliyor?
Gözle muayene her bakımın parçası: dikiş geometrisi, yüzey düzensizlikleri, lokal pas ve çatlak izleri. Kaynak dikişleri hem boyanın ince kaldığı hem çatlak başlangıcının en olası olduğu bölge. Çatlak şüphesi, tekrarlayan yük altındaki kritik birleşim ya da geçmişte onarım görmüş dikiş varsa sıvı penetrant, manyetik parçacık ya da ultrasonik muayene gündeme geliyor. Bunlar sertifikalı muayene personeliyle birlikte yürüyor, raporları bakım dosyasına giriyor.
Fabrika ve endüstriyel sahalara gidiyor musunuz?
Gidiyoruz; Türkiye'nin her yerindeki endüstriyel sahaya proje bazlı ekip gönderiyoruz. Tuzla, Gebze, İkitelli, Hadımköy ve Dudullu hattındaki tesislere mobilizasyon kısa. Endüstriyel sahanın kendi kuralları var: tesis izin sistemi, sıcak iş izni, enerji kesme ve kilitleme prosedürü, saha oryantasyonu ve tesisin kendi İSG kuralları. Programı vardiya arasına ya da planlı duruş penceresine göre kuruyoruz; iple erişimle çalıştığımız için çoğu işte üretim durmuyor.
İple erişim çelik yapı bakımında neden avantajlı?
Çünkü çelikte bakım gerektiren yerler genellikle iskelenin en pahalı olduğu yerler: makas üstü, kiriş altı, çatı çeliği, boru köprüsü ve atrium konstrüksiyonu. Buraya iskele kurmak hem uzun sürüyor hem üretim ya da işletme akışını kesiyor. İple erişimle aynı noktalara kısa sürede ulaşıyor, nokta nokta çalışıyoruz ve altındaki alan büyük ölçüde kullanımda kalıyor. Geniş alanlı tam yenilemede iple erişim tek başına yetmeyebiliyor; hangi bölümde hangi yöntemin doğru olduğunu keşifte gerekçesiyle yazıyoruz.
Bakım aralığı ne olmalı?
Tek bir aralık vermek doğru olmuyor, çünkü belirleyici olan yapının maruz kaldığı ortam. Deniz kıyısında tuz yükü altındaki yapı, kimyasal buhara maruz tesis bölümü ve kapalı atrium çeliği aynı hızda bozulmuyor. Doğrusu ilk muayenede referans kaydı oluşturmak, sonraki muayenelerde aynı noktaları aynı yöntemle okumak ve bozulma hızını izlemek. Korozyon haritası, film kalınlıkları ve kontrol edilen birleşimler kayda geçince bakım aralığı tahminle değil veriyle belirleniyor; teslim tutanağında bir sonraki muayene penceresini öneriyoruz.
Fiyat konusu
Fiyatı ne değiştirir
Binayı görmeden rakam vermiyoruz. Teklifi aşağıdaki dört şey belirliyor; keşifte hepsini ölçüp yazılı teklife döküyoruz.
Korozyonun yaygınlığı ve yüzey hazırlığı yöntemi
Noktasal rötuşla geniş alanda pas sökümü aynı iş değil. Elle ve mekanik raspayla püskürtmeli yöntem ayrı süre, ekipman ve alan emniyeti istiyor; hazırlık yöntemi çoğu projede boyanın kendisinden daha belirleyici.
Boya sistemi, kat sayısı ve hedef film kalınlığı
Astar, ara kat ve son kat kurgusuyla hedeflenen kuru film kalınlığı ortamın agresifliğine göre değişiyor. Deniz kıyısı ya da kimyasal buhara maruz bölüm için seçilen sistem kapalı atrium çeliğiyle aynı bantta değil.
Erişim zorluğu ve saha kısıtları
Yükseklik, ankraj imkânı ve elemanların geometrisi hat kurulum sayısını belirliyor. Tesis izin sistemi, sıcak iş izni, enerji kesme prosedürü, vardiya arası çalışma ve planlı duruş penceresi programa ve maliyete yazılıyor.
Birleşim kontrolü ve tahribatsız muayene kapsamı
Cıvata sıkılık doğrulaması, sıkışmış bağlantı elemanının değişimi ve kaynak dikişinde sıvı penetrant, manyetik parçacık ya da ultrasonik muayene ayrı kalemler; kapsamı keşifte belirleyip teklifte ayrı satırda gösteriyoruz.
Daha fazla okuma
Bu konuyu derinleştiren yazılar
- Paslanmaz Çelik Cephe Bakımı: Parmak İzinden Klorür Riskine
- Köprü ve Viyadük Görsel Muayene
- Fabrika Baca ve Silo İple Erişim
- Sahil Cephelerinde Tuz Korozyonu ve Bakım Rehberi
- Deniz Tuzu ve Rüzgârın Cepheye Etkisi: Doğru Yıkama Sıklığını Nasıl Belirlersiniz?
- PVDF Boya Kaplı Metal Cepheler: Rötuş mü, Genel Boyama mı?
- Lokal Boya ve Döküntü Tamiri: Renk Numunesi, Overspray ve Maskeleme
- Boya Renk Numunesi Onayı: RAL, NCS ve Gloss Eşleşmesinin Sınırları
- Periyodik Dış Cephe Muayene Programı
- Cephe Muayenesi ve Fotoğraf/Video Dokümantasyon
- Gaziantep–Kayseri Hattında Fabrika, Silo ve Baca Erişimi
- Cephe Bakımını Ertelemenin Gerçek Maliyeti
Sıkça birlikte istenir
Bununla birlikte istenen işler
01 · Teknik
→Dış Cephe Boya ve Badana
Dış cephe boyasında önce yüzeyi teşhis ediyor, silikonlu, akrilik ya da silikat ürünü gerekçesiyle seçiyor, iple erişimle iskelesiz uyguluyoruz.
02 · Teknik
→Gemi ve Tersane Bakım Destek
Gemi gövdesinde ve üst yapısında, liman ve tersane yapılarında iple erişimle pas raspası, yüzey hazırlığı, boya bakımı, korozyon kontrolü ve kapalı hacim desteği.
03 · Erişim
→İple Erişim ve Endüstriyel Dağcılık
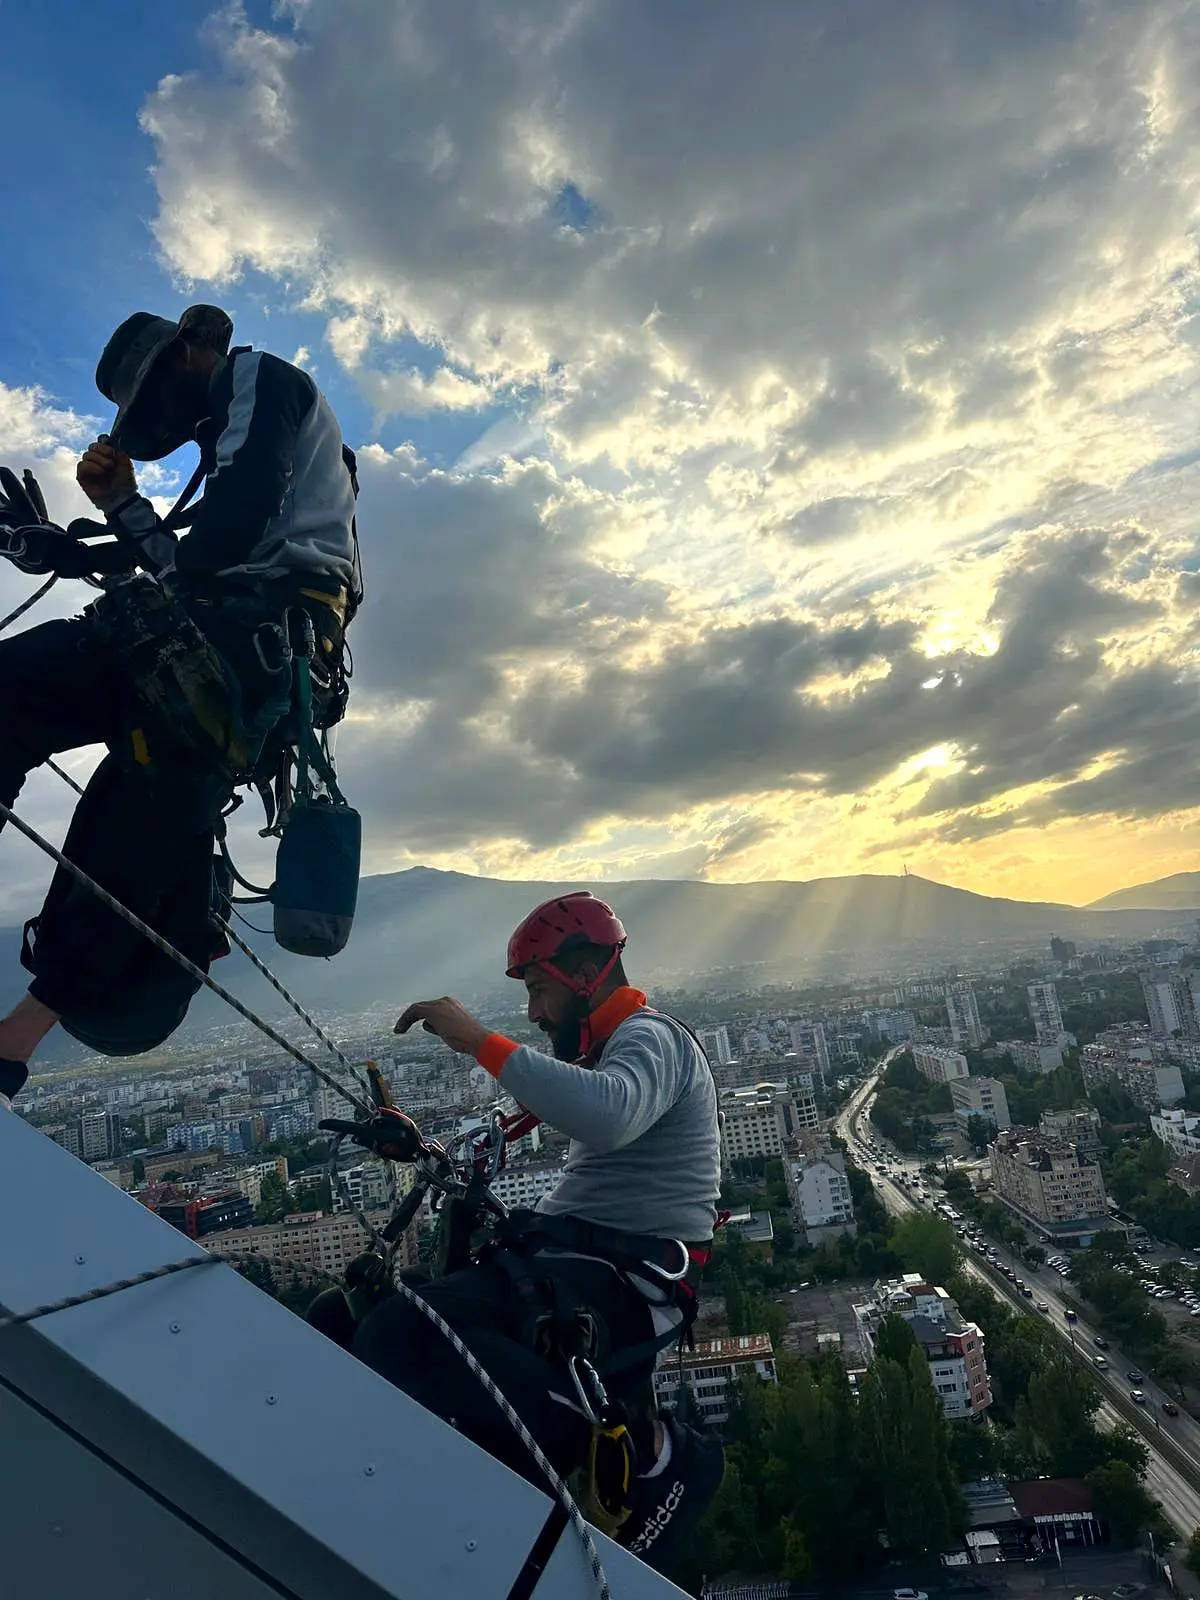
İple erişim ve endüstriyel dağcılıkla yüksek, dar ve zor noktalara iskele kurmadan, çift emniyetli ve belgeli çıkıyoruz.
04 · Yapı
→Metal Kaplama Değişimi ve Onarımı
Alüminyum, galvaniz sac, titanyum-çinko ve bakır cephe panelinde korozyonu, gevşemeyi ve deformasyonu onarıyoruz; ankraj kontrolü, lokal değişim ya da kademeli yenileme.
05 · Montaj
→Dış Cephe LED Aydınlatma Montaj ve Bakım
Cephe aydınlatmasında LED şerit, modül, lineer armatür ve projektör montajı yapıyor; arızada önce sürücüye, konnektöre ve hatta bakıyoruz.
Nerede çalışıyoruz
Bu hizmeti verdiğimiz yerler
Yazılı iletişim
Aramak istemiyorsanız buradan yazın
Dört alan yeter. Keşif ücretsizdir ve hiçbir yükümlülük getirmez; fiyatı binayı gördükten sonra veriyoruz. Aynı gün içinde dönüp keşif gününü ayarlıyoruz.
Teklif yazılı gelir. Sahadaki ekibimiz mali mesuliyet sigortası kapsamında çalışır.
Keşif için
Pas görünür hâle geldiyse artık yüzeyde değildir
Sorunlu bölümün fotoğrafını, yapının tipini ve bulunduğu ortamı gönderin; İstanbul ve çevresinde keşfe çoğunlukla aynı gün geliyoruz. Korozyonu eleman bazında haritalıyor, yüzey hazırlığını ve boya sistemini üretici şartnamesine göre yazıyor, cıvata ve kaynak birleşimlerini ayrı listede okuyoruz. Kalem kalem teklif ve periyodik muayene kaydı yazılı.